


Doublures de manteau

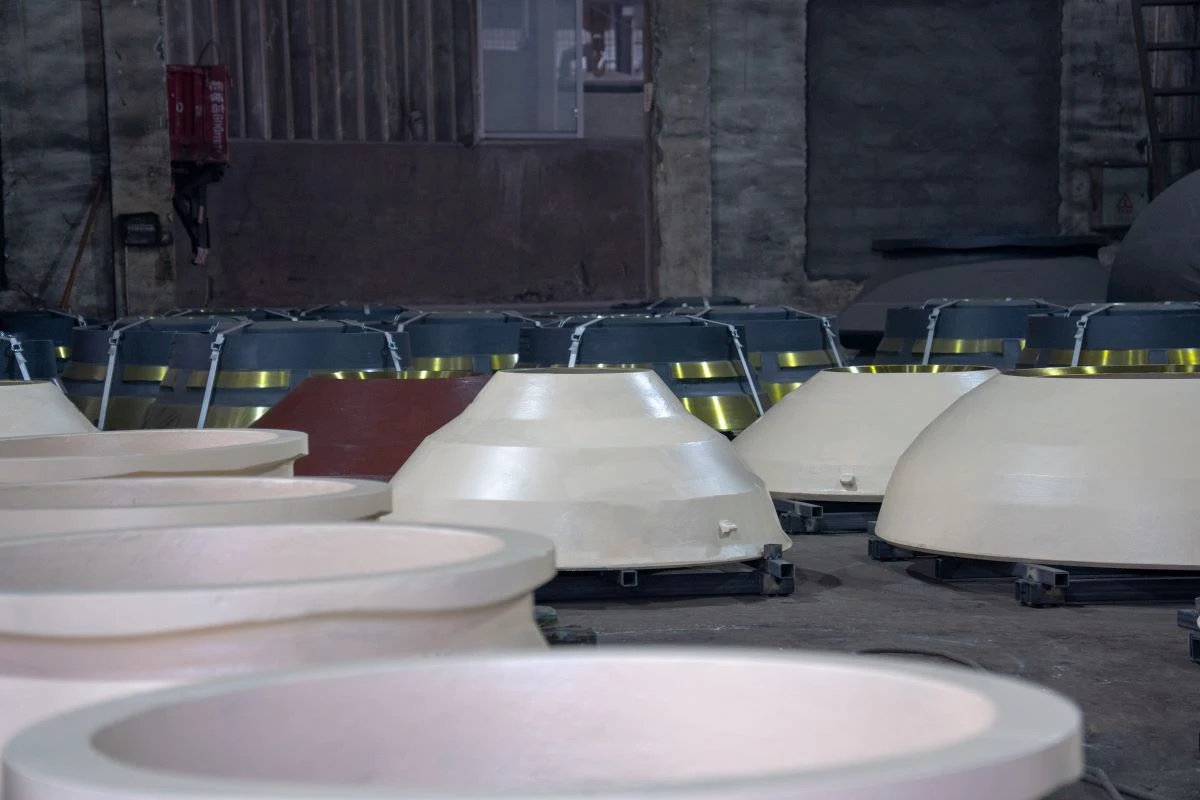


Fabricant et fournisseur de revêtements de manteau de concasseur à cône — Duma Machinery
Duma Machinery fabrique des revêtements de manteau de concasseur à cône dans des configurations d'inserts Mn14, Mn18, Mn22 et TIC pour les opérations de recyclage des mines, des granulats, des carrières, du ciment et des déchets de construction dans le monde entier. Avec plus de 4 000 modèles de moules en stock, nous fournissons des manchons de remplacement à ajustement précis-compatibles avec Metso, Sandvik, Terex, Telsmith, Symons, Trio, Kleemann et d'autres grandes marques de concasseurs. Chaque revêtement est fondu, coulé,-traité thermiquement et usiné CNC-dans notre propre fonderie de 42 000 m² sous gestion qualité ISO 9001 : 2015. Les modèles standard sont expédiés sous 7 à 10 jours. Personnalisation OEM acceptée.
Demandez un devis gratuit – Réponse dans les 24 heures


Que sont les doublures de manteau ?
Un revêtement de manteau est le composant d'usure mobile installé sur la tête conique d'un concasseur à cône.
Il fonctionne avec le contre-batteur (revêtement de bol) pour écraser les matériaux par compression et pressage.

Fonctions principales des revêtements de manteau :
- Fournit la surface de concassage mobile
- Détermine le profil de la chambre du concasseur
- Affecte directement la forme des particules et le taux de réduction
- Résiste à un impact élevé et à une abrasion élevée lors du concassage
Les revêtements de manteau sont l'une des pièces d'usure des concasseurs à cône les plus fréquemment remplacées, ce qui rend la qualité et la sélection des matériaux extrêmement importantes pour l'efficacité opérationnelle.
Pourquoi choisir les revêtements de manteau du concasseur à cône Duma
-
Haute-expertise en acier au manganèse – Mn14 à Mn22 et TIC
Duma fabrique des revêtements de manteau dans quatre qualités de matériaux : Mn14, Mn18, Mn22 et configurations d'inserts en carbure de titane (TIC) - couvrant tout le spectre, depuis les applications rentables-de qualité standard-aux environnements miniers à abrasion extrême-. Chaque nuance est produite à partir de matières premières d'acier au manganèse de haute pureté-et validée par inspection métallographique pour garantir une microstructure austénitique propre et sans carbure-- la base d'une performance d'écrouissage efficace-.
-

Contrôle total-interne de la fonderie – pas d'externalisation
Chaque revêtement de manteau Duma est fondu dans des-fours électriques de grande capacité, coulé, traité thermiquement-dans des fours contrôlés par ordinateur par trempe à l'eau (trempe) et entièrement usiné CNC-dans notre propre installation de 42 000 m². Aucune étape du processus n’est externalisée. Ce contrôle interne-à-de bout en bout-offre une traçabilité complète des lots : les clients peuvent demander des rapports sur les matériaux, des enregistrements d'inspection dimensionnelle, des courbes de traitement thermique et des rapports métallographiques pour toute commande.
-
4,000+ Modèles de moules – Ajustement précis pour toutes les grandes marques
Avec plus de 4 000 modèles de moules en stock, Duma peut commencer la production de la plupart des modèles de revêtements de cheminée standard sans avoir à développer de nouveaux outils. Les marques de concasseurs compatibles incluent Metso (série HP200, HP300, HP400, GP), Sandvik (série CH/CS), Terex, Telsmith, Symons, Trio, Kleemann et autres. Une inspection dimensionnelle stricte par rapport aux spécifications OEM garantit un ajustement prêt à l'installation--- – aucun meulage sur-site requis.
-
Fabrication sur mesure basée sur les conditions de travail
Pour les applications non-standard, l'équipe d'ingénierie de Duma conçoit des revêtements de manteau personnalisés en fonction de la dureté et de l'abrasivité du minerai, de la taille de l'alimentation, du type de chambre de concasseur et de la taille de sortie cible. L'ingénierie inverse à partir d'échantillons usés est prise en charge. La production OEM basée sur les dessins du client est acceptée.
-
Durée de vie plus longue — Coût par tonne inférieur
Les revêtements de manteau Duma offrent généralement une durée de vie 20 à 40 % plus longue que les alternatives de qualité standard-, grâce à un traitement thermique contrôlé, une microstructure validée et un ajustement dimensionnel précis. Pour les opérations minières à grand volume, cela se traduit directement par une fréquence réduite des temps d'arrêt, des coûts de remplacement de main-d'œuvre inférieurs et une réduction mesurable du coût par tonne de matériau traité.
Options matérielles pour les revêtements de manteau
Duma propose plusieurs configurations de matériaux pour s'adapter à différentes conditions de travail :
Mn14 (qualité standard)
- Forte ténacité
- Convient aux matériaux mous à-durs
- Rentable-
Mn18
- Excellente capacité d'écrouissage-
- Idéal pour le granit, le basalte, le minerai de fer et la roche dure
- Matériau standard pour la plupart des applications minières
Mn22 (acier à très haute teneur en manganèse)
- Meilleure résistance aux conditions extrêmement abrasives
- Recommandé pour les mines d'or, le minerai de fer et les opérations-à fort impact
Inserts TIC / Doublures de manteau en acier allié
- Les inserts en carbure de titane (TIC) augmentent considérablement la durée de vie
- Durée de vie 2 à 4 fois supérieure au manganèse standard
- Meilleur choix pour les applications à fort-impact ou avec un flux surdimensionné
Comparaison des qualités de matériaux
| Grade | Contenu Mn | Dureté initiale | Travail-Dureté renforcée | Idéal pour |
|---|---|---|---|---|
| Mn14 | ~14% | ~HB200 | ~HB450 | Matériaux souples à-durs, applications-sensibles aux coûts |
| Mn18 | ~18% | ~HB200 | ~HB500 | Granit, basalte, minerai de fer, mines et carrières générales |
| Mn22 | ~22% | ~HB200 | ~HB550+ | Mines d'or, opérations à fort impact-, roche extrêmement abrasive |
| Insérer CIT | Base Mn + TiC | Base de référence plus élevée | Jusqu'à 2 à 4 fois la durée de vie standard du Mn | Durée de vie maximale, alimentation surdimensionnée, conditions d'impact-élevées |
| Alliage personnalisé | Par spécification | Par spécification | Par spécification | Conditions de minerai et d'exploitation définies par le client- |
Toutes les qualités sont conformes à la norme ASTM A128 / GB/T 13932. Rapports d'essais de matériaux disponibles sur demande.


Applications des revêtements de manteau
Les doublures de manteau Duma sont largement utilisées dans :

Extraction minière (or, cuivre, minerai de fer, minerai de manganèse)

Production globale

Opérations de carrière

Cimenteries

Recyclage des déchets de construction
Usines de sable et de gravier
Partout où les concasseurs à cône sont utilisés, les revêtements de manteau jouent un rôle clé dans la réduction des matériaux et les performances de l'usine..
Facteurs qui affectent la durée de vie de la doublure du manteau
La durée de vie du revêtement du manteau dépend de plusieurs conditions :
Dureté d'alimentation et abrasivité
Les roches plus dures accélèrent l'usure du manteau.
Taille de l'alimentation
Un matériau surdimensionné provoque des contraintes d’impact et des fissures.
Paramètres de fonctionnement du concasseur
Des ajustements CSS inappropriés ou une suralimentation réduisent la durée de vie du revêtement.
Sélection de chambre
Choisir le mauvais type de cavité augmente l’usure inégale.
Qualité des matériaux
L'acier au manganèse de haute-qualité et un traitement thermique approprié prolongent directement la durée de vie.
Les ingénieurs de Duma aident les clients à optimiser la durée de vie en analysant ces facteurs et en recommandant le meilleur matériau et la meilleure conception de revêtement de manteau.
Comment prolonger la durée de vie des revêtements de manteau
Pour maximiser la durée de vie des revêtements de manteau des concasseurs à cône, Duma recommande :
Sélection correcte des matériaux
Faites correspondre les inserts Mn14, Mn18, Mn22 ou TIC aux caractéristiques du minerai.
Utiliser le profil de chambre approprié
Le bon type de cavité améliore la réduction et réduit les points chauds de pression.
Maintenir un CSS et une alimentation corrects
Une alimentation stable et uniforme évite une usure localisée.
Vérifier le travail au manganèse-durcissement
Assurez-vous que le manteau atteint un impact suffisant pour durcir correctement.
Faites pivoter le manteau au bon moment
Améliore la répartition de l'usure et prolonge la durée de vie.
Évitez les clochards métalliques
Les objets incassables endommagent les doublures et raccourcissent leur durée de vie.
Processus de fabrication du revêtement de manteau Duma
Chaque doublure de manteau est soumise à un flux de production strict pour garantir une haute qualité :

Sélection des matières premières
acier au manganèse de haute-pureté

Fusion et coulée
fournaise électrique de grande-capacité

Traitement thermique
trempe et revenu contrôlés

Usinage CNC
précision de taille parfaite

Contrôle qualité

Assemblage d'essai

Emballage et expédition
Ce processus entièrement contrôlé garantit que chaqueDoublure de manteau Dumarespecte ou dépasse les normes de l’industrie.
FAQ sur les revêtements de manteau
Q1 : Quel matériau dois-je choisir pour les doublures de manteau ?
A : Mn14 → matériaux mous
Mn18 → mines et carrières générales
Mn22 → roche extrêmement dure ou abrasive
Inserts TIC → durée de vie maximale nécessaire
Les ingénieurs de Duma peuvent recommander le choix optimal après avoir vérifié vos conditions de travail.
Q2 : Duma peut-il personnaliser les revêtements de manteau pour mon concasseur à cône ?
R : Oui. Nous prenons en charge la personnalisation OEM en fonction du modèle de concasseur, des dessins, du profil de la chambre, de la taille de l'alimentation, du type de minerai et des exigences de conception spécifiques.
Q3 : Soutenez-vous les revêtements de manteau pour les grandes marques de concasseurs à cône ?
R : Oui. Nous fournissons des doublures de manteau compatibles pour Metso, Sandvik, Terex, Telsmith, Symons, Trio, Kleemann et bien d'autres.
Q4 : Combien de temps est le délai de livraison ?
R : Habituellement 25 à 35 jours selon la complexité du casting. Si des moules en bois sont nécessaires, ajoutez 10 à 15 jours.
Q5 : Qu’est-ce qui fait que les doublures de manteau s’usent plus rapidement que prévu ?
R : Les causes courantes incluent :
·Aliment surdimensionné
· Mauvaise sélection de cavité
· Clochard en métal
·Alimentation instable
· CSS ou vitesse incorrecte
Q6 : Quelle est la différence entre un revêtement de manteau et un revêtement de cuvette concave ?
R : Le revêtement du manteau est installé sur la tête conique mobile (la surface d’écrasement intérieure rotative). Le revêtement du bol concave est installé sur le cadre extérieur fixe (la surface de concassage extérieure stationnaire). Ensemble, ils forment la chambre de broyage. Les deux sont des pièces d'usure qui nécessitent un remplacement périodique : le manteau s'use généralement plus rapidement que le contre-batteur en raison de son contact mobile avec le matériau d'alimentation.
Q7 : Comment puis-je savoir quand remplacer le revêtement du manteau de mon concasseur à cône ?
R : Duma recommande de remplacer ou de faire pivoter le manteau lorsque l'usure du profil des dents atteint environ 80 % de la hauteur d'origine des dents, lorsque l'efficacité du broyage diminue de manière mesurable, lorsque la répartition granulométrique du produit se détériore ou lorsque des fissures visibles apparaissent sur la surface du revêtement. Attendre une panne complète augmente considérablement le risque de dommages à la tête et au châssis du concasseur.
Q8 : Quel est l'effet d'écrouissage-des revêtements de manteau en acier à haute teneur-en manganèse ?
R : L'acier à haute teneur en manganèse-(acier Hadfield) possède une propriété unique : sa dureté de surface augmente considérablement sous l'effet de charges d'impact répétées lors de l'écrasement. La dureté initiale est d'environ HB200, mais sous l'impact opérationnel, la surface durcit rapidement-jusqu'à HB500 ou plus, offrant une excellente résistance à l'usure. Cet écrouissage-ne se produit efficacement que si la microstructure de l'acier contient une phase austénitique pure, ce qui nécessite un traitement thermique correct lors de la fabrication. Duma valide la pureté de l'austénite par inspection métallographique sur chaque lot de production.
Q9 : Duma peut-elle fournir des revêtements de manteau si je n'ai pas les dessins originaux ?
R : Oui. Duma prend en charge l'ingénierie inverse à partir d'échantillons usés ou de mesures physiques. Envoyez-nous votre revêtement usé ou le modèle et le numéro de série du concasseur, et notre équipe d'ingénieurs identifiera ou reconstruira la géométrie correcte pour la production.
Q10 : Quelle documentation de qualité Duma fournit-elle avec les commandes de revêtements de manteau ?
R : La documentation standard comprend : un certificat d'essai de matériau (composition chimique selon ASTM A128 / GB/T 13932), un rapport d'essai de dureté, un rapport d'inspection métallographique confirmant la microstructure austénitique sans carbure-, un rapport d'inspection dimensionnelle, un enregistrement de courbe de traitement thermique et une liste de colisage. Des rapports de tests non destructifs UT (ultrasons) et MT (particules magnétiques)-sont disponibles sur demande.
Obtenez un devis gratuit pour les revêtements de manteau de concasseur à cône
Indiquez-nous votre modèle de concasseur, le matériau de revêtement actuel et le type de minerai. Notre équipe d'ingénieurs vous recommandera la qualité optimale de revêtement de manteau et vous enverra un devis compétitif dans les 24 heures.